

厚い設計方法 - ウォールダイキャスティングパーツ?
May 19, 2025
ちょっと、そこ!ダイキャスティングサプライヤーとして、私はかなり長い間、業界の厚いものにいました。厚いデザイン - ウォールダイキャスティングパーツは少し頭になる可能性があります - スクラッチャーですが、正しいことを知っています - それは完全に実行可能です。このブログでは、これらの部品を効果的に設計する方法に関するヒントとコツをいくつか共有します。

まず、厚い壁のキャスティングパーツが何であるかを理解しましょう。通常、厚い壁について話すとき、私たちは壁の厚さが通常のダイキャスティングで典型的なものよりも著しく大きい部分を見ています。これは、いくつかのユニークな課題を提示することができますが、特定のアプリケーションの機会もあります。
材料の選択
厚いデザインの際に最初に考慮すべきことの1つ - ウォールダイキャスティングパーツは素材です。異なる材料には異なる特性があり、これらの特性は鋳造プロセスと最終部分に大きく影響する可能性があります。たとえば、アルミニウムはダイキャスティングで人気のある選択肢です。軽量で、耐食性が良好で、比較的簡単に鋳造できます。ただし、壁の部分になると、凝固中の収縮率を認識する必要があります。
銅合金は別のオプションです。彼らは高い強度と優れた熱伝導率を提供します。設計している場合ランプハウジングヒートシンク、たとえば、銅合金は効果的に熱を放散できるため、大きな選択肢になる可能性があります。しかし、銅合金はより高価であり、融点が高いため、キャストするのが少し難しい場合があります。
マグネシウムはダイキャスティングにも使用されます。これは、一般的なダイの中で最も軽い - 鋳造金属であり、体重が懸念されるアプリケーションでは大きな利点になる可能性があります。ただし、マグネシウムは非常に反応性が高いため、厚い壁部分に使用する場合、適切な取り扱いと処理が重要です。

キャスティブのためのデザイン
厚いデザイン - ウォールダイキャスティングパーツを設計するとき、キャスティブを念頭に置いておく必要があります。重要な要因の1つは、パーツのジオメトリです。鋭い角と壁の厚さの突然の変化を避けてください。鋭い角は、鋳造プロセス中にストレス集中を引き起こし、最終部分に亀裂を引き起こす可能性があります。代わりに、十分な半径で丸い角を使用します。
異なる壁の厚さの間の段階的な遷移も重要です。薄い壁から厚い壁への突然の変化がある場合、凝固中に問題を引き起こす可能性があります。厚いセクションの溶融金属は、薄いセクションよりも固化するのに時間がかかります。これにより、収縮欠陥が発生する可能性があります。
キャスティブのための設計のもう1つの側面は、ゲートと通気孔の配置です。ゲートは、溶融金属がダイキャビティに入るチャネルであり、通気口は空気とガスが逃げることを可能にします。厚い - 壁の部分の場合、ゲートはサイズになり、正しく配置する必要があります。溶融金属が空洞を均等に満たすようにします。ゲートが小さすぎると、金属が滑らかに流れない可能性があり、不完全な詰め物やコールドシャットになります。大きすぎると、溶融金属に過度の乱流を引き起こす可能性があり、ガスを閉じ込めて多孔性を引き起こす可能性があります。
冷却と固化
冷却と固化は、特に厚い壁の部分では、鋳造の鋳造における重要なプロセスです。厚い - 壁のセクションは冷却に時間がかかるので、冷却速度を慎重に管理する必要があります。不均一な冷却は、内部ストレス、反り、収縮の欠陥につながる可能性があります。
冷却速度を制御する1つの方法は、DIEで冷却チャネルを使用することです。これらのチャネルは、厚い壁のセクションがあるダイの領域の周りに、水や油などの冷却液の流れを導くように設計できます。クーラントの流量と温度を調整することにより、より均一な速度で厚い壁の部分が冷えるようにすることができます。
また、凝固シーケンスを考慮する必要があります。厚い壁の部分では、外側の層が最初に固まりますが、内側のコアは長時間溶け続けます。内側のコアが固化すると、縮小し、適切な給餌メカニズムがなければ、キャビティの収縮につながる可能性があります。これを防ぐために、ライザーやオーバーフローなどのテクニックを使用できます。ライザーは、固化中に縮小するコアにより多くの金属を供給できる溶融金属の追加の貯水池です。
公差と表面仕上げ
厚い鋳造部品を設計するとき、私たちは達成できる公差と表面仕上げについて現実的である必要があります。ダイキャスティングは、比較的厳しい許容範囲を持つ部品を生成できますが、厚い壁の部分にはいくつかの制限がある場合があります。収縮と冷却プロセスは、いくつかの次元の変動を引き起こす可能性があるため、設計の耐性を可能にすることが重要です。
部品の表面仕上げも、ダイキャスティングプロセスの影響を受けます。一般に、ダイ - 鋳造部品には滑らかな表面がありますが、厚い壁部分の場合、多孔性やフラッシュなどの表面欠陥がある場合があります。鋳造プロセス中に閉じ込められたガスが原因で気孔率が発生する可能性があり、フラッシュは、死の半分の間に絞る過剰な金属です。機械加工、研磨、またはショットブラストなどのポスト処理技術を使用して、表面仕上げを改善し、これらの欠陥を除去できます。
品質管理
品質管理は、厚い壁の鋳造部品の設計と製造プロセスの重要な部分です。部品が必要な仕様を満たしていることを確認するために、さまざまな段階で部品を検査する必要があります。 X -Ray検査などの非破壊試験方法を使用して、多孔性や亀裂などの内部欠陥を検出できます。
寸法検査も重要です。座標測定機(CMM)を使用して、部品の寸法を正確に測定し、指定された公差内にあることを確認できます。さらに、部品の機械的特性を評価するために、引張試験や硬度テストなどの機械的テストを実行できます。
ケーススタディ
いくつかの本当の - 世界の例を見てみましょう。F1レーシングボトルオープナーユニークなダイです - キャスト部分。伝統的な意味では厚い壁の部分ではないかもしれませんが、それでも慎重な設計と製造が必要です。ボトルオープナーの設計は、機能と美学の両方に対して最適化する必要があります。ダイキャスティングプロセスにより、部品が高精度と良好な表面仕上げで生成されることが保証されます。
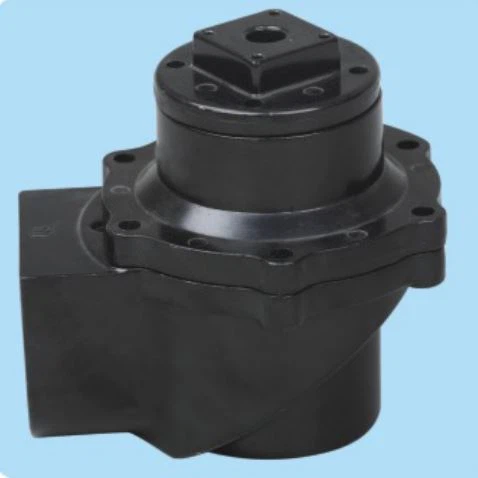
別の例は次のとおりです電子パルスバルブダイキャスティング。この部分にはしばしば厚い - 壁の部分、特にバルブ本体の周り。設計では、溶融金属の流れ、冷却速度、シーリング要件などの要因を考慮する必要があります。部品を慎重に設計し、ダイキャスティングプロセスを制御することにより、高品質の電子パルスバルブを生産できます。
結論
厚いデザイン - ウォールダイキャスティングパーツは、複雑であるがやりがいのあるプロセスです。材料の選択、キャスティブ可能性、冷却と固化、許容範囲と表面仕上げの設計、および品質管理を慎重に検討することにより、お客様の特定の要件を満たす部品を作成できます。
あなたが高品質のダイの市場にいるなら、それらが厚いかどうかにかかわらず、キャスト部品 - 壁のかどうかにかかわらず、私はあなたとチャットしたいです。私たちはあなたのプロジェクトを引き受け、最高の結果をもたらす専門知識と経験を持っています。あなたのダイキャスティングのニーズについての会話を始めることをheしないでください。
参照
- キャンベル、J。(2003)。キャスティング。バターワース - ハイネマン。
- フレミングス、MC(1974)。固化処理。マクグロー - ヒル。
- Dossett、DJ、およびReikher、M。(2008)。 Die Casting Handbook:Die Casters、Die Designers、およびDie -Cast製品の購入者向けツール。 Society of Die Casting Engineers。